


-
 26 Oct 2026 Leggi di più +
Un camion pesante si ferma su una strada in salita con il rimorchio pieno. Il conducente apre l'acceleratore, la velocità del motore si stabilizza a 1.800 giri al minuto...
-
Nozioni di base sulle sedi delle valvole: materiali, lavorazione e applicazioni del sistema frenante
19 Oct 2026 Leggi di più +
Un cilindro che ha perso compressione ma sembra ancora pulito al banco di solito racconta la stessa storia: la sede della valvola ha smesso di sigillarsi molto prima...
-
12 Oct 2026 Leggi di più +
Dopo 600.000 km arriva in officina un diesel commerciale da 12 litri con la valvola di scarico del quarto cilindro bruciata. La faccia della valvola è bombata, l'inserto...
-
05 Oct 2026 Leggi di più +
Un pick-up da mezza tonnellata con 800 libbre di piastrelle nel cassone frena bruscamente sull'asfalto bagnato. Le gomme anteriori affondano e tengono. I pneumatici post...

Nozioni di base sulle sedi delle valvole: materiali, lavorazione e applicazioni del sistema frenante
2026-10-19
Un cilindro che ha perso compressione ma sembra ancora pulito al banco di solito racconta la stessa storia: la sede della valvola ha smesso di sigillarsi molto prima che la faccia della valvola mostrasse danni visibili. Questo anello stretto contiene la pressione di combustione, disperde la maggior parte del calore della valvola e mantiene la valvola concentrica rispetto alla sua guida.
La versione breve: la sede di una valvola è una superficie di tenuta sacrificale, ed è valida solo quanto quattro numeri: durezza alla temperatura di esercizio, angolo della sede, larghezza di contatto e eccentricità rispetto alla guida. Tutto il resto, dal profilo della fresa al metodo di inserimento a pressione, esiste per proteggere questi quattro numeri. La stessa logica si applica alle sedi molto più piccole all'interno delle valvole dei freni pneumatici, dove una perdita di pochi micrometri viene letta come una caduta di pressione su un banco di prova.
Cosa fa realmente una sede della valvola
Un sedile svolge tre lavori contemporaneamente e si scontrano l'uno con l'altro. La sigillatura richiede una fascia di contatto stretta e precisa; il raffreddamento ne vuole uno ampio; l'allineamento vuole che la fascia sia concentrica al foro di guida.
- Sigillatura. La fascia di contatto è l'unica barriera tra la pressione di combustione e la luce; la sua larghezza, posizione e finitura superficiale determinano la durata della sua tenuta.
- Trasferimento di calore. La valvola è chiusa per la maggior parte del ciclo, quindi il suo calore fuoriesce attraverso la sede nella fusione della testa. Una banda troppo stretta soffoca quel cammino.
- Allineamento. Il sedile è tagliato rispetto alla guida. Se i due non sono concentrici, la valvola viene spinta lateralmente ad ogni chiusura.
- Rinnovabilità. I sedili sono realizzati per essere ritagliati o sostituiti, in modo che sia possibile salvare una testa mentre il materiale rimane sopra la porta.
| Attributo | Sede della valvola del motore | Sede valvola freno pneumatica |
|---|---|---|
| Temperatura operativa | Le posizioni di scarico corrono per diverse centinaia di gradi sul sedile | Temperatura dell'aria ambiente, con brevi picchi |
| Movimento | Azionato da camme, migliaia di cicli al minuto | Driver azionato, intermittente |
| Partner di tenuta | Faccia della valvola temprata | Otturatore, pistone o stantuffo, spesso con guarnizione in elastomero |
| Materiali comuni | Ghisa legata, ferro-rame sinterizzato, inserti temprati | Ottone, alluminio, acciaio temprato, inserti in elastomero |
| Fallimento tipico | Recessione, screpolature, sedile bruciato | Intaccature, vaiolature dovute a corrosione, guarnizioni indurite |
| Controllo sul campo | Schema di contatto azzurrante, test del vuoto | Prova di tenuta alla pressione nominale con tempo di tenuta fisso |
Materiali del sedile: la durezza alla temperatura è la vera specifica
Un sedile non funziona mai a temperatura ambiente, quindi la durezza a temperatura ambiente è un filtro piuttosto che una risposta. Ciò che decide la durata è la durezza a caldo – quanta durezza sopravvive sopra i 600 °C – oltre alla resistenza all’ossidazione e alla microsaldatura nei punti in cui le superfici calde si incontrano sotto carico.
- Ghisa grigia e legata. Il materiale originale in molte teste; affidabile con carburante con piombo, incline alla recessione con quello senza piombo.
- Ferro-rame sinterizzato. Densità e durezza costanti, ideali per la produzione in serie di sedi di scarico.
- Inserti in acciaio legato temprato. Utilizzato nei motori diesel, GPL e metano dove la recessione del sedile è un rischio noto.
- Rivestimento duro in cromo-cobalto. Applicato per un servizio estremo; più difficile da lavorare e con un prezzo adeguato.
- Leghe di bronzo e rame. Ottimo trasferimento di calore per posizioni di aspirazione e racing, inadatto per sedili con scarico caldo.
- Ottone e acciaio temprato nelle valvole dei freni. Scelto per la resistenza alla corrosione e gli impatti ripetuti dell'otturatore, non per le temperature di scarico.
I dati di durezza pubblicati per i sedili in ferro spesso sono compresi tra 30 e 50 HRC. Due sedili con la stessa cifra possono comunque comportarsi diversamente se solo uno mantiene la sua durezza a caldo, quindi qualità e microstruttura contano tanto quanto il numero sul certificato.
Angolo, larghezza di contatto e concentricità
Con il materiale fisso, la geometria decide se il sedile sigilla e quanto dura.
Inclinazione del sedile
45 gradi è l'impostazione predefinita per la maggior parte delle posizioni di aspirazione e scarico perché si autocentra e resiste al carbonio. Alcuni sedili di aspirazione utilizzano 30 gradi dove il flusso conta più della durata. Il lavoro multiangolo (il familiare profilo 30/45/60 a tre angoli o le versioni a cinque angoli nei modelli ad alte prestazioni) modella il percorso del flusso con i tagli superiore e della gola mentre il taglio a 45 gradi controlla la fascia di tenuta stessa.
Larghezza di contatto
I motori passeggeri leggeri di solito percorrono una fascia compresa tra circa 1,0 e 1,8 mm. I sedili di scarico diesel commerciali sono più larghi perché il trasferimento di calore supera il carico minimo della molla. Troppo stretto e il sedile si abbassa rapidamente; troppo largo e la tenuta dipende dalla maggiore pressione della molla e dal fatto che il carbonio non collega la fascia.
Concentricità e finitura
La distanza tra la sede finita e la guida dovrebbe rimanere pari a circa 0,025 mm o migliore. L'usura della guida è spesso l'errore più grande, quindi misurare prima la guida consente di risparmiare tempo. Terminare il taglio o la molatura con una fascia uniforme nella posizione corretta sulla faccia della valvola utilizzando la minima rimozione di materiale: ogni passata aggiuntiva solleva la sede e corrode il margine della punta della valvola.
45° Angolo del sedile predefinito per la maggior parte delle posizioni di aspirazione e scarico
1,0-1,8 millimetri Banda di contatto tipica sui motori leggeri
0,025 mm Pratico soffitto per decentramento sedile alla guida
3 angoli Profilo 30/45/60 utilizzato per modellare il flusso e stringere la fascia
Sequenza di installazione e guasti che previene
La sostituzione del posto è una sequenza di piccole decisioni, ciascuna con una modalità di fallimento collegata.
- Confermare che la riparazione è giustificata: se non è possibile raggiungere l'altezza installata senza rimuovere materiale eccessivo dalla punta dello stelo, la sostituzione batte una valvola senza alcuna regolazione rimasta.
- Tagliare la lamatura in base alla figura di interferenza del produttore del sedile, comunemente da 0,05 a 0,13 mm per le teste in ghisa. L'inserto cade troppo allentato; troppo stretto fa spaccare la testa.
- Controllare la temperatura anziché la forza: raffreddare l'inserto o riscaldare la fusione e lasciare cadere manualmente il sedile.
- Premere fino in fondo e verificare che la spalla dell'inserto sia in sede.
- Tagliare o levigare fino all'angolo, alla larghezza e alla posizione finali, rimuovendo la minor quantità di materiale possibile.
- Verificare il runout, lo schema di contatto con il composto azzurrante e un test di vuoto o pressione prima che la testa ritorni in servizio.
I fallimenti che seguono sono prevedibili. La recessione si manifesta con la scomparsa del gioco e la perdita di compressione, ed è un problema di durezza a caldo piuttosto che di lavorazione. Le crepe seguono il sovraccarico termico. Un inserto allentato indica un'interferenza insufficiente o una testina molto surriscaldata. Il runout spiega una valvola che sigilla sul banco e perde durante il servizio.
Cosa inserire nella specifica di acquisto della sede di una valvola
Gli acquirenti tendono a sovraspecificare le dimensioni e a sottospecificare le proprietà che generano rendimenti. Una specifica praticabile copre sei righe.
| Specifica | Perché è importante | Verifica di accettazione |
|---|---|---|
| Grado del materiale e durezza a caldo | Imposta la resistenza alla recessione in base alla temperatura | Certificato più test di durezza per lotto |
| Tolleranza sull'angolo e sulla larghezza di contatto | Definisce la fascia di tenuta e il percorso termico | Schema di contatto azzurrato su un lotto campione |
| Eccentricità rispetto alla guida o al foro | Previene il caricamento laterale e l'usura della guida | Controllo comparatori su pezzi finiti |
| Altezza installata e profondità spalla | Mantiene la punta della valvola entro il campo di regolazione | Micrometro di profondità e misurazione del margine della punta |
| Finitura della superficie della faccia di tenuta | Controlla la sigillatura iniziale e l'accumulo di carbonio | Confronto con un campione di riferimento |
| Tracciabilità del lotto e del calore | Rende un errore sul campo riconducibile a un batch | Numero di lotto riportato sulla confezione e sul disegno |
La coerenza tra i lotti merita un'attenzione separata. Un fornitore che controlla i propri stampi e la propria lavorazione può mantenere l'angolo e la concentricità senza dipendere da un'officina esterna; quando tali processi vengono esternalizzati, il primo sintomo visibile è solitamente molto che sigilla in modo diverso dal precedente.
Sedi delle valvole nei sistemi frenanti pneumatici
In una valvola freno pneumatica la sede è più piccola e più fredda, ma le tolleranze non sono più amichevoli. Le valvole relè, le valvole booster, le valvole principali e le valvole di drenaggio dipendono tutte dalla chiusura della faccia della sede contro un otturatore, un pistone o uno stantuffo. Un taglio di pochi micrometri su quella faccia fa uscire aria continuamente e il veicolo se ne accorge molto prima del conducente.
Le sedi delle valvole dei freni vengono solitamente tagliate in un'unica configurazione in modo che la superficie di tenuta rimanga concentrica con il foro e il test di accettazione è un test di tenuta alla pressione nominale con un tempo di tenuta fisso anziché un'ispezione visiva. Si applica la stessa logica del sedile: materiale scelto per la resistenza all'umidità e alla corrosione, larghezza di contatto controllata e geometria che rimane stabile dopo migliaia di azionamenti. Per uno sguardo più attento a come questi sedili si trovano all'interno dell'unità più ampia, vedere questa panoramica di progettazione della valvola del freno pneumatico .
 Valvola booster La valvola booster è un componente ad alte prestazioni progettato per migliorare l'efficienza e la reattività dei sistemi pneumatici e idraulici. Ottimizzando la regolazione della pressione... Visualizza il prodotto →
Le valvole booster sono un esempio utile perché la loro sede deve sostenere un differenziale di pressione anziché semplicemente chiudere un passaggio, il che rende la planarità e le condizioni dei bordi misurabili durante il servizio.
Gruppi cilindro valvola: dove le sedi incontrano i pistoni
Una valvola del freno raramente si guasta solo sul sedile. In un gruppo cilindro con valvola, la sede funziona contro un pistone, uno stantuffo o una membrana in movimento, quindi la tenuta è una proprietà della coppia. I gruppi valvola di scarico, le valvole di scarico automatiche, le valvole di ritegno, i gruppi valvola di sicurezza e i cilindri di intercettazione dell'olio contengono tutti una superficie della sede che deve rimanere piatta e concentrica per migliaia di cicli di pressione.
Questo abbinamento cambia cosa ispezionare. Sul sedile controllare la fascia di contatto ed eventuali danni ai bordi; sull'elemento di accoppiamento verificare il compression set, il rigonfiamento e la graniglia incorporata. Un sedile che misura perfettamente può ancora perdere se la faccia opposta ha preso un colpo, motivo per cui queste unità vengono sottoposte a prova di tenuta come assemblaggi. Maggiori dettagli su come le unità vengono costruite e testate sono disponibili in questo articolo gruppi di cilindri con valvole .
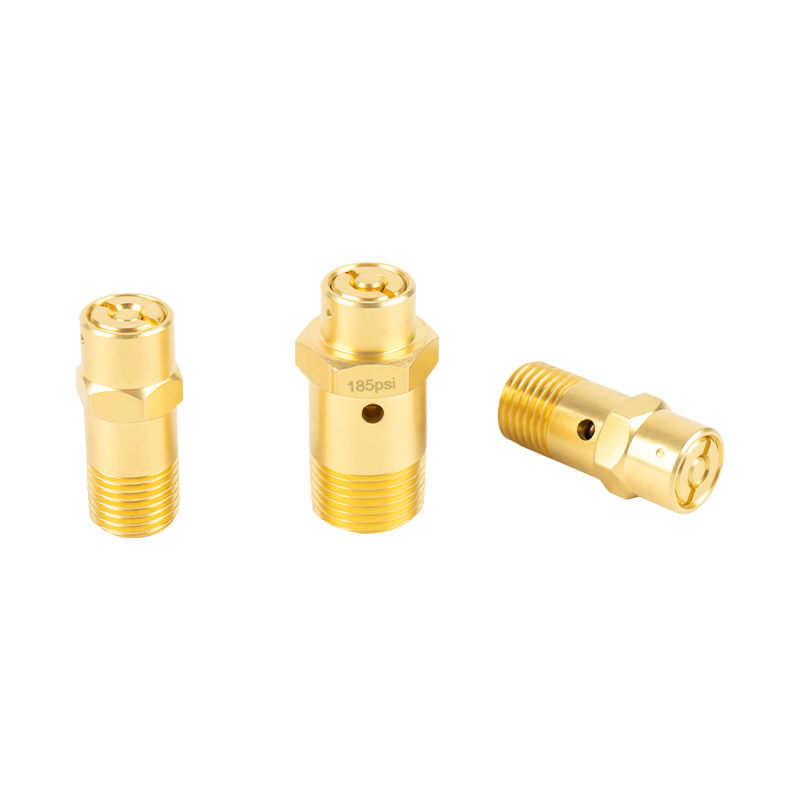 Gruppo valvola di sicurezza Il gruppo valvola di sicurezza è un componente cruciale progettato per proteggere i sistemi automobilistici dalla sovrapressione garantendo un rilascio sicuro e controllato della pressione. Questa assemblea... Visualizza il prodotto →
Parti lavorate e componenti in gomma attorno al sedile
Anche i posti non funzionano da soli in una distinta base. I manicotti di guida e le sedi delle molle posizionano le parti mobili, i pistoni e gli stantuffi sostengono il carico, i pistoni dell'essiccatore si trovano all'interno delle unità di trattamento dell'aria con uno spazio ridotto per trattenerli, mentre i cappucci ciechi e le parti in alluminio chiudono il circuito. Ciascuno è un lavoro di lavorazione misurato in centesimi di millimetro e ciascuno può tranquillamente annullare una buona sede se esce dalla tolleranza.
La gomma appartiene alla stessa conversazione. La gomma da parcheggio e i pattini in gomma per macchine edili sembrano articoli a basso rischio, ma un pattino con la durezza sbagliata o un elemento con il set di compressione sbagliato cambia la forza vista dalla superficie del sedile dietro di esso. Quando una valvola perde in modo intermittente, la sede è spesso l'ultima parte a guastarsi e la prima ad essere incolpata.
 Pistone dell'essiccatore Il pistone dell'essiccatore è un componente chiave del sistema di essiccazione, utilizzato principalmente per regolare e controllare il flusso di aria o fluido durante il processo di asciugatura. Di solito è installato... Visualizza il prodotto →
Produttori come Yuyao Zhedong Automotive Parts Factory, che opera come ZEAST Autoparts, hanno costruito la loro posizione di fornitura esattamente attorno a questo mix: produzione in serie di sedi per valvole freno dal settembre 1988 a Yuyao, Zhejiang, supportata da un centro interno di produzione di stampi e officine di hardware, gomma e adesivi. L'azienda afferma di possedere la certificazione GB/T19001-2000idt e ISO9001:2000 dall'inizio degli anni 2000, fornisce clienti tra cui FAW, China Second Automobile, Wanxiang Group e diversi produttori regionali di valvole e freni ed esporta in più di 30 paesi. I dati sulla capacità pubblicati non sono identici – una pagina cita più di 5 milioni di set di sedi di valvole all’anno, mentre un pannello di dati aziendali ne mostra 10.000.000 – ed entrambi sono dichiarazioni aziendali piuttosto che numeri verificati.
Per il lavoro sul motore la lista di controllo rimane breve: verificare la guida prima di tagliare qualsiasi cosa, mantenere il runout vicino a 0,025 mm, mantenere la fascia di contatto all'interno dell'intervallo stabilito dal costruttore del motore e rimuovere la minor quantità di materiale possibile. Per chiunque acquisti posti a sedere in grandi quantità, la lista di controllo passa al fornitore: qualità del materiale con comprovata durezza a caldo, tolleranze di angolo e larghezza concordate per iscritto, runout confermato dall'ispezione anziché dalla promessa e tracciabilità del lotto in modo da poter contenere un singolo lotto difettoso. Una sede della valvola è una piccola parte con un effetto enorme sul costo della garanzia e merita di essere specificata in questo modo.
Z E A S T
Notizie e informazioni
